粉末冶金(ふんまつやきん)
Powder Metallurgy / PM
金属粉末や合金粉末を原料とし、これらを所定の形状に成形した後、融点以下の温度で加熱・焼結することによって、金属製品や材料を製造する加工技術である。
一般的な鋳造が金属を溶融させて鋳型に流し込み、凝固によって製品を得るのに対し、粉末冶金は金属を完全に溶融させることなく、粉末粒子同士を結合させて製品を得る点が大きな特徴である。
特に、タングステンやモリブデンなど、融点が非常に高く、一般的な溶融鋳造では製造が難しい金属材料に適している。
粉末冶金の基本工程
① 粉末の製造・調整
原料となる金属粉末を製造し、必要に応じて複数の粉末や添加剤を混合する。粉末の粒径、形状、組成などは、最終製品の品質に大きく影響する。

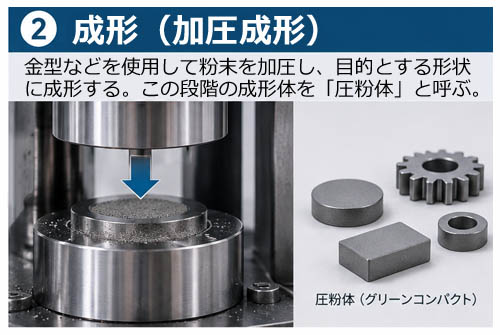
② 成 形(Compacting)
金型などを使用して粉末を加圧し、目的とする形状に成形する。この段階の成形体は「圧粉体(Green Compact)」と呼ばれ、粉末粒子同士の結合はまだ十分ではない。
③ 焼 結(Sintering)
圧粉体を真空や水素、不活性ガス(希ガス)などの適切な雰囲気中で加熱し、粉末粒子同士を拡散・結合させる。焼結によって材料の強度が増し、内部の空隙が減少して緻密化が進む。
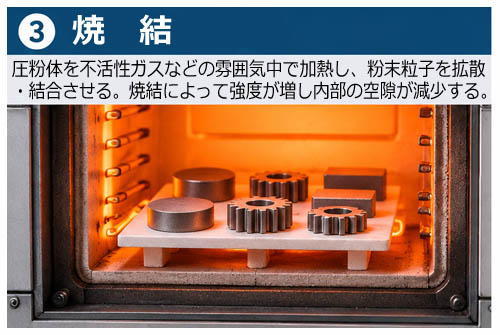
※焼結は通常、主成分の融点以下で行われるが、超硬合金などでは一部の成分を液相にして緻密化を促進する「液相焼結」が利用される場合もある。
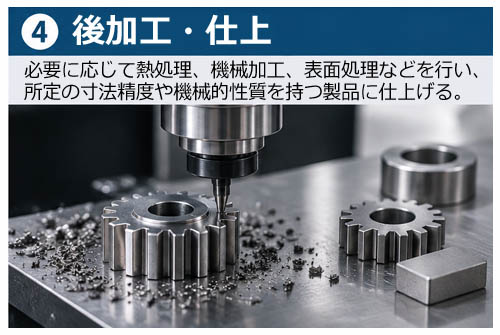
④ 後加工・仕上げ
必要に応じて再加圧、熱処理、機械加工、表面処理などを行い、所定の寸法精度や機械的性質を持つ製品に仕上げる。
粉末冶金の特徴
粉末冶金は、一般的な鋳造や切削加工と比較して、次のような特徴を持つ。
■ 高融点材料の製造に適している
タングステンやモリブデンなど、通常の溶融鋳造では加工が難しい材料にも対応できる。
■ 材料の材料の歩留まりがよい
製品形状に近い状態で成形できるため、切削加工による材料の損失を少なくできる。
■ 組成の自由度が高い
異なる金属粉末やセラミックス粉末を組み合わせることで、特殊な複合材料を製造できる。
■ 気孔率を制御できる
内部に適度な空隙を残すことで、含油軸受や金属フィルターなどの多孔質材料を製造できる。
■ 寸法精度と量産性に優れる
金型を利用するプレス焼結法では、同一形状の部品を効率よく大量生産できる。
代表的な粉末冶金技術
| 製 造 方 法 | 主な特徴 |
| プレス焼結法 | 金型で粉末を加圧成形した後、焼結する代表的な方法 |
| MIM(金属粉末射出成形法) | 金属粉末と樹脂などの結合材を混合し、射出成形・脱脂・焼結によって複雑な小型部品を製造する |
| HIP(熱間等方圧加圧法) | 高温・高圧のガスによって全方向から圧力を加え、粉末を緻密化する |
| 放電プラズマ焼結(SPS) | 加圧と通電による加熱を組み合わせ、比較的短時間で焼結する |
| 金属積層造形(AM) | 金属粉末をレーザーや電子ビームなどで選択的に溶融・結合させ、三次元形状を製造する |
※金属積層造形は広義の粉末冶金技術に含められることがあるが、従来の圧粉・焼結法とは製造原理が異なる。
鋳造用語 索引